

Bij Andy Marine zijn we van mening dat praktische productiekennis een van de meest waardevolle bezittingen is die in de loop van de tijd zijn opgebouwd.
In onze werkplaats werken ingenieurs, productiespecialisten en ervaren technici die jarenlang met roestvrijstalen scheepsbeslag hebben gewerkt - van materiaalkeuze en gietprocessen tot afwerking en kwaliteitscontrole.
Veel van deze inzichten worden geleerd door dagelijkse productie-ervaring: begrijpen waarom een onderdeel faalt, hoe verschillende materialen presteren in maritieme omgevingen en welke details er echt toe doen bij het ontwikkelen van betrouwbare hardware.
Deze praktische kennis wordt echter vaak alleen binnen de werkplaats gedeeld en bereikt zelden klanten die sourcing- en engineeringbeslissingen nemen.
INGENIEUR PRATEN is onze poging om deze gesprekken te organiseren en de productie-ervaring achter maritieme hardware te delen.
In deze serie bespreken we materialen, productieprocessen, ontwerpoverwegingen en lessen uit de praktijk vanuit het perspectief van een fabrikant van maritieme hardware.
De ENGINEER TALKS van vandaag, aflevering 22, wordt gepresenteerd door ingenieur Zhang, geschreven door mij, de redacteur.
1. Twee kettingrollen, één stempel: waarom "10 mm" nog geen antwoord is
Twee rollen korte ankerketting kunnen hetzelfde stempel van 10 mm dragen en zich toch verschillend gedragen op dezelfde ankerlier. Eén lengte valt in de zigeunerzak en betaalt soepel uit; de andere zit een beetje hoog op de tandpunten, en onder belasting begint hij over te slaan: de ene schakel gaat omhoog, de volgende komt hard terecht, waarbij de ketting over het tandwiel klimt in plaats van erin te zitten.
De diameterstempel is niet verkeerd. Een ketting van 10 mm heeft een nominale staafdiameter van ongeveer 10 mm. Wat de stempel u niet vertelt, is de lengte van elke schakel of de breedte van de opening erin, en dat zijn de afmetingen die een ankerlier daadwerkelijk vastgrijpt. Twee kettingen kunnen een nominale diameter delen en toch zo verschillend zijn, schakel voor schakel, dat de ene in een pocket past voor een andere kalibratie en de andere niet.
Voor iedereen die een ketting vervangt of een nieuwe specificeert, verandert een eenvoudige meting in een korte reeks vragen: voor welke kalibratie de ketting is gemaakt, wat de voltooide schakel meet en waarvoor de zigeuner op de ankerlier is gesneden. In dit artikel worden deze drie op volgorde behandeld.
2. Wat elke linkdimensie feitelijk meet
Voordat een diagram bruikbaar is, is het handig om vast te stellen wat elke dimensie betekent, omdat dezelfde link in verschillende documenten met verschillende symbolen wordt beschreven.
- Diameter staaf (draad) — d.De dikte van het staal dat de schakel vormt. Dit is de "nominale maat" die op het etiket staat: 6 mm, 8 mm, 10 mm.
- Toonhoogte — p.De binnenlengte van een enkele schakel, gemeten tussen de binnenvlakken aan de uiteinden van de schakel. Sommige documenten noemen dit de interne lengte.
- Interne breedte.De vrije opening tussen de twee zijden van een schakel.
- Externe breedte.De buitenbreedte van een schakel, gemeten van buitenrand tot buitenrand.
Een onderscheid is hier net zo belangrijk als de definities: een nominale markering, een gemeten afmeting en een grensafmeting zijn drie verschillende dingen. De nominale maat is een label. De gemeten afmeting is wat een remklauw afleest op een specifiek stuk ketting. De limietdimensie – een gespecificeerd minimum of maximum – is wat een standaard toestaat, en is degene waarmee je kunt vergelijken bij het beslissen of een ketting geschikt is.
De twee metrische standaarden die in dit artikel worden gebruikt, labelen dezelfde geometrie op een andere manier. DIN 766 gebruikt d voor de staafdiameter, t voor de interne lengte (steek), b1 voor de interne breedte en b2 voor de externe breedte. ISO 4565 gebruikt dn voor nominale diameter, p1 voor steek, w1 voor interne breedte en w voor externe breedte, waarbij w1 als minimum en w als maximum wordt vermeld.
d (DIN 766) | dn (ISO 4565)
dikte van het ronde staal - "10 mm" ketting is 10 mm draad
t (DIN 766) | p1 (ISO 4565)
vrije lengte binnen één link
b1 (DIN 766) | w1 min (ISO 4565)
duidelijke opening in de link
b2 (DIN 766) | w maximaal (ISO 4565)
buitenrand tot buitenrand
| Dimensie | Wat het meet | DIN766 | ISO4565 |
|---|---|---|---|
| Diameter staaf (draad). | Dikte van het ronde staal waaruit de schakel is gebogen: de nominale maat op het etiket, bijvoorbeeld 10 mm | d | dn |
| Interne lengte (steek) | Vrije afstand binnen de schakel, van de binnenrand van het ene uiteinde tot de binnenrand van het andere | t | p1 |
| Interne breedte | Vrije breedte van de opening in de schakel | b1 | w1 (minimaal vermeld) |
| Externe breedte | Buitenbreedte over de schakel, van buitenrand tot buitenrand | b2 | w (opgegeven als maximum) |
3. Twee metrische kalibraties: DIN 766 en ISO 4565
Ankerkettingen met korte schakels voor kleine vaartuigen zijn gekalibreerd onder twee afzonderlijke metrische families, en het verschil daartussen is niet cosmetisch.
ISO 4565:1986 is van toepassing op ankerkettingen met een nominale diameter van 6 mm tot 12 mm voor kleine vaartuigen, bestuurd door de ankerlier van het vaartuig; de norm stelt dat deze niet van toepassing is op kettingen die worden gebruikt voor hijsen. De afmetingen ervan volgen een eenvoudige basis: de steek p1 is driemaal de nominale diameter dn; de minimale interne breedte w1 is 1,35 maal dn; en de maximale uitwendige breedte w is 3,6 maal dn. Deze relaties produceren de ISO-rijen in het onderstaande diagram.
DIN 766 is een afzonderlijke metrische standaard voor korte schakelkettingen die een bredere reeks nominale maten bevat. Het is geen vertaling van ISO 4565 en de twee zijn niet uitwisselbaar. Er wordt een stuk ketting gemaakt, gemarkeerd en geleverd aan één kalibratiefamilie, niet aan beide tegelijk.
Nergens is dat duidelijker dan bij 10 mm, de enige gebruikelijke maat waarbij de twee families op steekafstand uit elkaar gaan: DIN 766 specificeert 28 mm en ISO 4565 specificeert 30 mm voor dezelfde nominale staafdiameter. Bij 8 mm valt de steek in beide gevallen samen met 24 mm, maar de toegestane maximale uitwendige breedte verschilt nog steeds: 27,2 mm onder DIN 766 tegen 28,8 mm onder ISO 4565. De twee kalibraties onderscheiden zich door de hele reeks schakelafmetingen, niet door een enkele maat of een enkel getal.
4. Maattabel ankerketting (identificatiereferentie)
De onderstaande tabel geeft een overzicht van de verbindingsgeometrie zoals gepubliceerd door elke standaard, bij de nominale maten waarvoor deze waarden beschikbaar zijn. Het is opgenomen zodat een koper kan identificeren wat een ketting waarschijnlijk zal zijn - niet om een zigeunerpasvorm goed te keuren.
| Spec-serie | Nominale kettingdia. d (mm) | Steek / binnenlengte (mm) | Binnenbreedte (mm), ISO w1 min / DIN b1 | Buitenbreedte (mm), max — ISO w max / DIN b2 max |
|---|---|---|---|---|
| ISO4565 | 6 | 18 | 8.1 | 21.6 |
| ISO4565 | 8 | 24 | 10.8 | 28.8 |
| ISO4565 | 10 | 30 | 13.5 | 36 |
| ISO4565 | 12 | 36 | 16.2 | 43.2 |
| DIN766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN766 | 7 | 22 | 8.4 | 23.8 |
| DIN766 | 8 | 24 | 9.6 | 27.2 |
| DIN766 | 10 | 28 | 12 | 36 |
| DIN766 | 11 | 31 | 13.2 | 40 |
| DIN766 | 13 | 36 | 15.6 | 47 |
| DIN766 | 14 | 41 | 16.8 | 50 |
| DIN766 | 16 | 45 | 19.2 | 58 |
Doel en bron van de grafiek.Deze tabel is een identificatiereferentie en geen goedkeuring voor zigeunercompatibiliteit. De ISO 4565-waarden zijn afkomstig uit de dimensietabel van de norm zelf; de DIN 766-waarden worden overgenomen uit de tabel van de norm via een branchereferentie en vergeleken met de technische gegevens van een kettingfabrikant. Er is geen fabrikantspecifieke benadering opgenomen en er wordt geen cel gevuld door extrapolatie van een aangrenzende maat. De cijfers zijn de eigen limieten van de norm: ISO-interne breedte als minimum, ISO-externe breedte als maximum, en DIN 766 externe breedte b2 als maximum, waarbij DIN 766 interne breedte b1 is weergegeven als de interne breedte.
De twee rijen van 10 mm zijn het paar dat het vaakst met elkaar wordt verward in het veld. Hun steek verschilt met 2 mm per schakel, en over de hele lengte van de ketting stapelt dat verschil zich op - wat de reden is dat een niet-overeenkomende kalibratie de neiging heeft zich te manifesteren als overslaan in plaats van als een duidelijk verkeerde ketting. Het meten van meerdere schakels in serie, in plaats van één enkele schakel, is de praktische manier om te zien op welke kalibratie een ketting is afgestemd.
5. Waarom de zigeuner, en niet het label, geschikt besluit
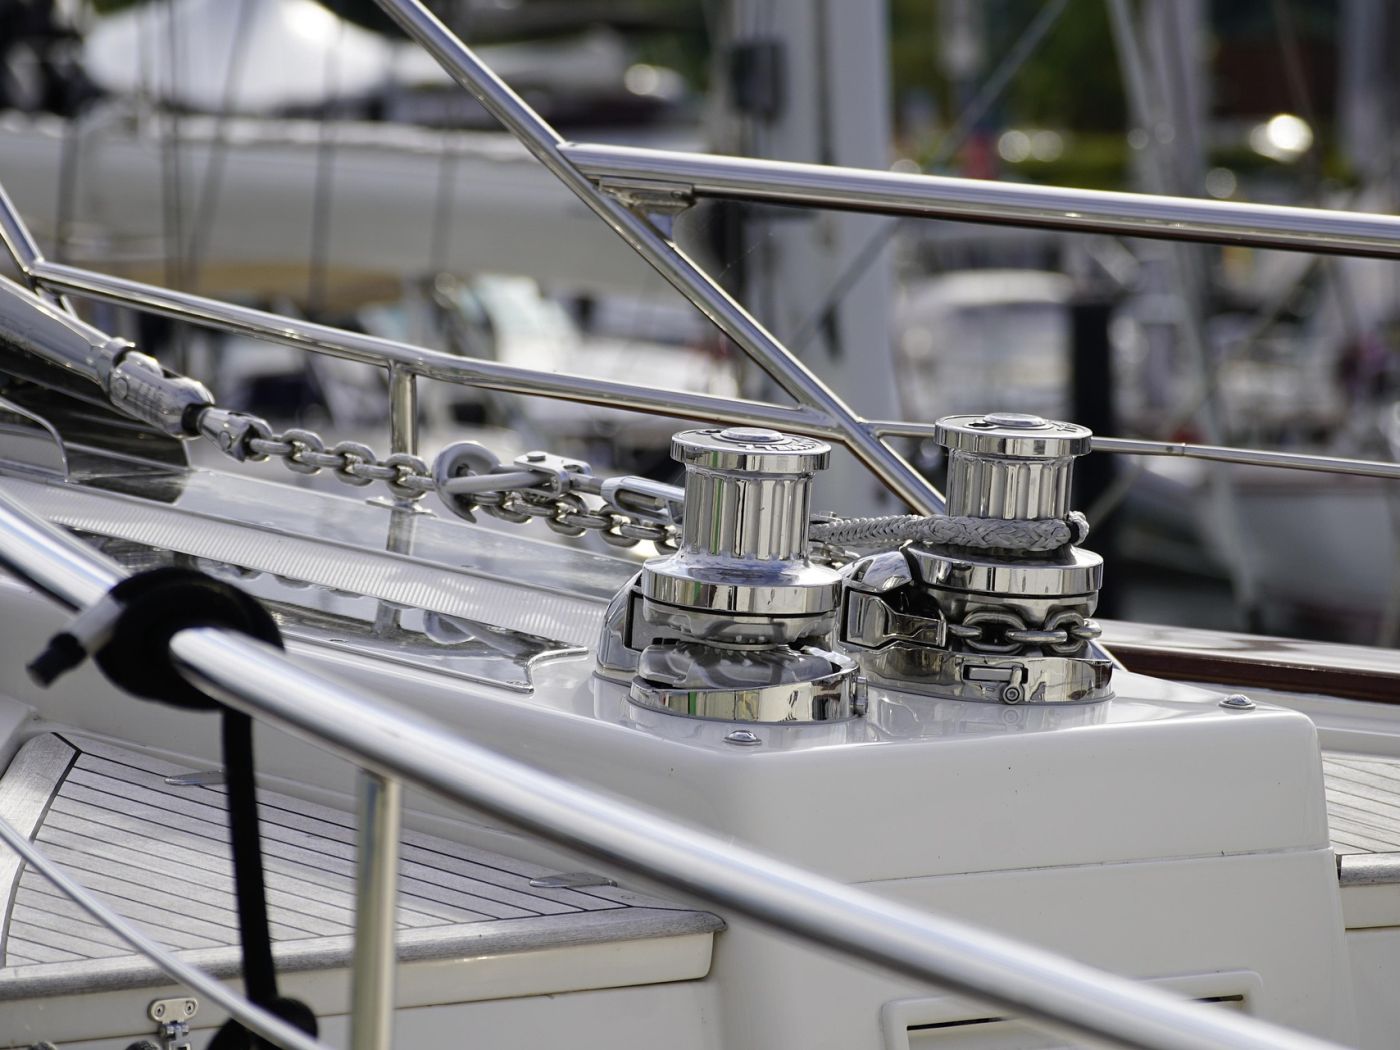
Een ankerlier, het kettingwiel, is geen tandwiel voor algemeen gebruik. De zak is machinaal bewerkt om een specifieke schakel te accepteren: een bepaalde staafdiameter, een bepaalde spoed en een bepaalde breedte. Ze worden alle drie in dezelfde zak gesneden, dus een ketting moet aan alle drie tegelijk voldoen, en niet alleen aan de nominale diameter.
Het mechanisme is het gemakkelijkst te zien in toonhoogte. Terwijl de ketting loopt, moet elke schakel in een zak vallen en plat tegen de zitting liggen, terwijl de volgende schakel door de tand wordt opgepakt. Als de steek te lang is voor de pocket, landt de schakel op de punt van de tand in plaats van op de zitting. Onder spanning rijdt de ketting omhoog, de volgende schakel zit ook verkeerd en de rit wordt een reeks sprongen: de ketting klimt over het tandwiel in plaats van het vast te pakken. Als de steek te kort is, verdringen de schakels de zak en bindt de ketting. Breedtefouten gedragen zich op de andere as op dezelfde manier: een schakel die te breed is, overbrugt de pocketwanden en kan niet zitten, terwijl een te smalle schakel losjes beweegt en kan draaien in plaats van volgen.
Dit is ook de reden dat een benchtest heel weinig uitwijst. Met de hand een paar schakels in een zigeuner laten vallen, of het kettingwiel langzaam en onbelast laten draaien, kan overtuigend overkomen bij een ketting die zich zal misdragen zodra er spanning en beweging wordt uitgeoefend. De pocket hoeft alleen maar elke link te accepteren, over een volledige run, onder de belasting van het ophalen. De ankerliermaker heeft een werkmarge in de zak ingebouwd, maar de grootte van die marge varieert per model, en geen enkel tolerantiecijfer geldt voor iedere zigeuner.
De praktische conclusie is dat de eigen markering van de zigeuner het belangrijkste identificatiemiddel is. De stempel op het kettingwiel, samen gelezen met de ankerlierhandleiding, noemt de standaard en de maat waarvoor de zak is gesneden. De ketting mag niet worden gebruikt op een zigeunermachine die voor een andere standaard is bewerkt, zelfs als de nominale maat er hetzelfde uitziet.
6. Een inkoopchequeorder
Voor een vervangend voertuig of een nieuwbouw worden de controles in deze volgorde uitgevoerd: van het vaste deel van het systeem naar het variabele deel:
- Lees eerst de zigeuner.Identificeer het ankerlier- en kettingwielmodel en lees de stempels op de zigeuner samen met de ankerlierhandleiding. De markering vermeldt de standaard- en nominale maat waarvoor de zak is gesneden; het is de vaste referentie voor alles wat volgt.
- Overeenkomen met de aangegeven standaard en markering van de ketting.Bevestig voor welke kalibratiefamilie de ketting is gemaakt en hoe de maker deze markeert, en controleer of dit overeenkomt met de zigeuner.
- Controleer de voltooide afmetingen aan de hand van een monster.Leg minstens tien schakels plat, trek ze strak en meet van buitenrand tot buitenrand op een schoon, ongedragen gedeelte; een enkele link is onpraktisch om nauwkeurig te meten. Vergelijk het resultaat met de door de fabrikant opgegeven afmetingen voor die kalibratie. Een versleten ketting zal langer zijn dan hij is gemaakt, dus een gebruikte ketting mag niet de enige basis zijn voor het op maat maken van een nieuwe.
- Ontvang de exacte specificatie schriftelijk en voer de gespecificeerde fitcheck uit.Bevestig de leveringsspecificatie bij de kettingmaker en de ankerliermaker, en voer de pasvormcontrole uit die de ankerliermaker specificeert voordat u een volledige lengte aan het vaartuig toevertrouwt.
Met stap één en twee wordt vastgesteld welke keten überhaupt in aanmerking komt. Stap drie en vier bevestigen dat de ketting daadwerkelijk een match heeft opgeleverd – en dit zijn de stappen die het vaakst worden overgeslagen als er een vervanging wordt besteld voor alleen een diameter.
7. Wat u ons moet sturen
Fitbevestiging is een documentatieoefening voordat er sprake is van een aankoop. Om de exacte leveringsspecificatie voor een ketting op een bepaalde ankerlier te bevestigen, stuurt u ons:
- het ankerlier- en zigeunermodel, of het stempelen op het kettingwiel;
- de markering op de momenteel gebruikte ketting (standaard en maat);
- de vereiste kettingspecificatie — kalibratiefamilie, nominale maat en vereiste lengte;
- elke relevante tekening of ankerlier-handleiding.
Op basis daarvan gaan we aan de slag om de specificatie te bevestigen van wat we kunnen leveren. We certificeren een combinatie van zigeuner en ketting niet vanuit één enkele dimensie, en we kunnen niet beloven dat een willekeurige ketting en zigeuner compatibel zullen zijn – dat hangt af van de kalibratie en de productietolerantie van de zigeuner, die beide door de ankerliermaker worden gecontroleerd.
Onze huidige verankeringshardware vindt u hieronderanker ketting. Waar een RVS DIN 766 kettinginvoer relevant is, staat deze hier vermeld:RVS DIN 766 ankerketting. Die productvermelding is slechts een toegangspunt; het is op zichzelf geen bewijs dat een bepaalde batch aan een bepaalde norm voldoet, en de bevestiging van de afmetingen komt nog steeds uit de documentatie van de maker.


