
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

INGENIEURSPREEKINGEN Afl.09: Analyse van hardwarestoringen op scheepsluiken: scharnieren en grendels
Bij Andy Marine zijn we van mening dat praktische productiekennis een van de meest waardevolle bezittingen is die in de loop van de tijd zijn opgebouwd.
In onze werkplaats werken ingenieurs, productiespecialisten en ervaren technici die jarenlang met roestvrijstalen scheepsbeslag hebben gewerkt - van materiaalkeuze en precisiegietwerk tot machinaal bewerken, polijsten en kwaliteitscontrole van de assemblagelijn.
Veel van deze inzichten worden op de harde manier geleerd door de dagelijkse productie en veldopbrengsten: begrijpen waarom een grendel vastloopt na een seizoen op het water, waarom een scharnier bij de knokkel breekt onder golfinslag, en welke subtiele gieterij- en assemblagedetails dure garantieclaims voorkomen.
Deze praktische kennis wordt echter vaak binnen de werkplaats bewaard en bereikt zelden de botenbouwers, scheepsarchitecten en inkoopmanagers die cruciale inkoopbeslissingen nemen.
INGENIEUR PRATEN is onze poging om deze praktijkervaring in de productie te delen.
In deze serie bespreken we materialen, gereedschappen, productieprocessen en openhartige lessen op de werkvloer vanuit het perspectief van een toegewijde fabrikant van maritieme hardware.
De ENGINEER TALKS van vandaag, aflevering 09, wordt gepresenteerd door Engineer Wu, geschreven door mij, de redacteur.
Wanneer bij de scheepsbouw en de aanschaf van ijzerwaren een dekbevestiging mislukt, is de onmiddellijke reactie vaak het wijten aan de kwaliteit van het materiaal, ervan uitgaande dat iemand inferieur roestvrij staal heeft geleverd of de corrosiebescherming heeft overgeslagen.
Maar na onderzoek van talloze geretourneerde dekbeslag van scheepswerven en garantieservicecentra ziet ons werkplaatsteam een heel andere realiteit. De hardware van het luik, met name dekscharnieren, klapgrendels, draaisloten en verzonken trekringen, faalt zelden door algemene roest alleen. In plaats daarvan worden voortijdige storingen op het water bijna altijd veroorzaakt door mechanische en geometrische realiteiten:watervangende zakken die het staal van zuurstof onttrekken, scherpe interne giethoeken die golvende schokken concentreren, ongelijkmatige wanddikte die verborgen interne porositeit veroorzaakt, en ondermaatse montage-interfaces die in composietdekkernen scheuren.
Maritieme luiken opereren in een van de meest straffende zones op elk schip. Ze worden betreden, dichtgeslagen onder zware zee, overgoten met zoutnevel en geschrobd met agressieve schoonmaakmiddelen. Wanneer hardware wordt geselecteerd puur op basis van een glanzende catalogusfoto zonder te evalueren hoe deze omgaat met echte dynamische belastingen en drainage, is falen slechts een kwestie van tijd.
Deze gids deelt onze praktische observaties in de werkplaats over waarom de hardware van luiken kapot gaat tijdens gebruik, en waar botenbouwers, ontwerpers en montagetoezichthouders op moeten letten om deze risico's te elimineren voordat componenten de productielijn bereiken.

1. Dekscharnieren: vermoeidheidsbreuken, watervallen en het gevaar van scherpe hoeken
Dekscharnieren op zware motorluiken, lazarettes en livewells ondergaan voortdurende cyclische spanning. Elke keer dat een schip tegen de kop van de zee botst, oefent de gehele massa van het luikdeksel een krachtige hefboomkracht uit, rechtstreeks in de scharnierbasis en de scharnierpen. Bij het inspecteren van kapotte scharnieren die uit het veld komen, concentreren storingen zich vrijwel altijd op twee specifieke punten:de knokkelverbindingEnde uitsparing voor de montageschroef.
Het fenomeen ‘waterval’:
Roestvrij staal van klasse 316 is afhankelijk van continu contact met opgeloste zuurstof in de omgevingslucht om de microscopische beschermende film van chroomoxide te behouden en te genezen. Wanneer een scharniergietstuk is ontworpen met platte, verzonken montagezakken of strakke, niet-gedraineerde knokkelopeningen, is er spoelwater en een zoutsproeibad aan de binnenkant. Gevangen in een stagnerende, zuurstofarme ruimte kan het staal zijn passieve laag niet opnieuw opbouwen. Het stilstaande zoute water wordt zuur, waardoor plaatselijke spleetcorrosie en putcorrosie ontstaat, die snel fungeert als een onzichtbaar startpunt voor vermoeiingsscheuren onder herhaalde dynamische golfslagen.
Scherpe interne hoeken versus royale filets:
Bij goedkope zandgietstukken of slecht bewerkte investeringsmallen heeft de overgang tussen de platte montageflap en de verhoogde knokkel vaak een scherpe rechte hoek. Dynamische impactbelastingen concentreren zich direct langs deze scherpe lijn in plaats van zich over het lichaam te verspreiden. Goed bewerkte, gegoten scharnieren omvatten gladde, doorlopende overgangsradii en schuine drainagevlakken om de schokbelastingen gelijkmatig te verdelen, terwijl het zeewater onmiddellijk kan weglopen.
Gietwanddiktebalans:
Als in de gieterij het scharniergewricht dik en stevig wordt gegoten terwijl de montageflap flinterdun blijft, koelt het metaal ongelijkmatig af in de keramische mal. Dit koelverschil creëert verborgen microscopisch kleine krimpholtes precies op de kruising waar de spanning het hoogst is. Het juiste gereedschap zorgt voor uniforme wandovergangen, waardoor interne gietholtes worden geëlimineerd voordat het polijsten begint.

Scharnier
Gegoten roestvrijstalen scharnieren voor scheepsluiken, kluisjes en dektoegangspanelen.
BEKIJK GIETEN SCHARNIEREN →2. Sluitingen en draaisloten: verslechtering van de veer en mechanische binding
De vergrendelingsmechanismen op de vloerluiken, de deuren van de middenconsole en de aasputten zijn bestand tegen duizenden dichtslaande slagen en voortdurende trillingen van de romp. De twee meest voorkomende klachten van scheepswerven zijn:"de grendeltong zit vast aan de binnenkant en springt er niet uit"En"Het draaislot rammelt los en sluit het luik niet af."
Waarom slamgrendels vastlopen:
- Interne corrosie van de veerkamer:Terwijl het buitenste grendellichaam van gegoten roestvrij staal 316 is, worden de interne drukveren vaak gemaakt van inferieure veerdraad. Wanneer niet-afgedichte grendelkamers zout water vasthouden, ontspant de veer snel of springt volledig, waardoor de schuifgrendel binnenin vast blijft zitten.
- Ruwe as-gegoten nokafschuiningen:Als het afgeschuinde aangrijpvlak van de schuifgrendel ruw wordt gelaten of slechts oppervlakkig wordt gepolijst, veroorzaakt herhaaldelijk slaan tegen de slagplaat micro-vreten, waardoor metaal-op-metaal wrijving ontstaat die het mechanisme snel bindt.
Waarom draaiende sloten compressie verliezen:
- Asspeling en excentrische slijtage:Wanneer de speling tussen de centrale rotatieas en de behuizing te los is, zorgen trillingen van de motor ervoor dat de as gaat wiebelen. Na verloop van tijd slijt de nokkenarm ongelijkmatig tegen de sluitplaat, waardoor de interne aandrijving wordt gestript en de compressie op de luikpakking verloren gaat.
- Gebrek aan positieve pallen:Zonder positieve kogelpositionering of synthetische vergrendelingsbussen zorgt de voortdurende trilling ervoor dat de vergrendelingshendel geleidelijk uit zijn vergrendelde positie wordt gedraaid, waardoor water in droge opbergvakken kan lekken.
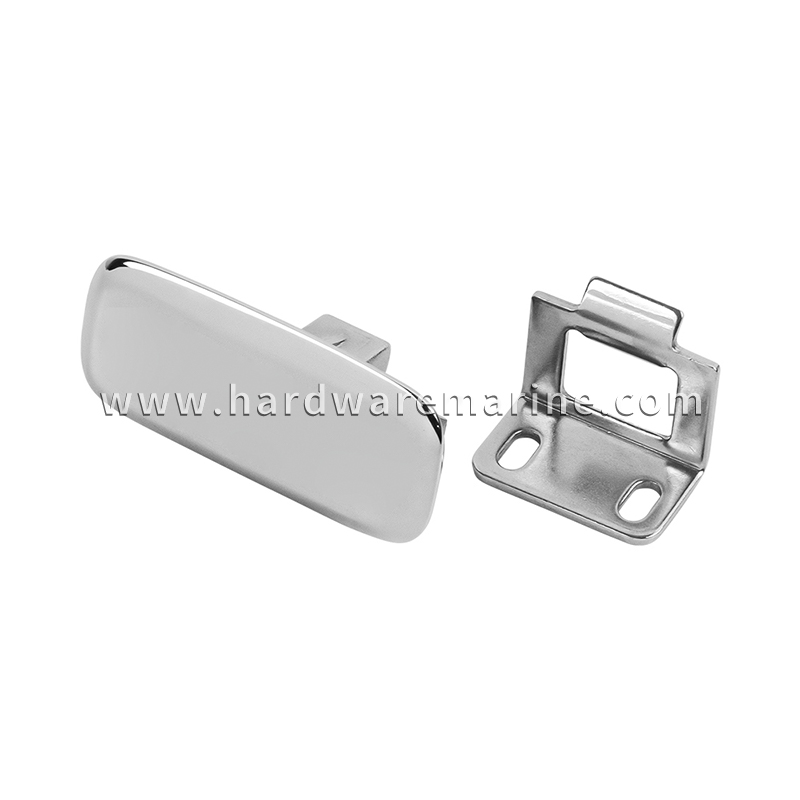
Slam-Latch
Veerbelaste grendels voor het vastzetten van luiken, deuren en compartimentafdekkingen.
BEKIJK SLAM-VERGRENDELING →3. Inbouwtrekringen: rukladingen en uitscheuren van het dek
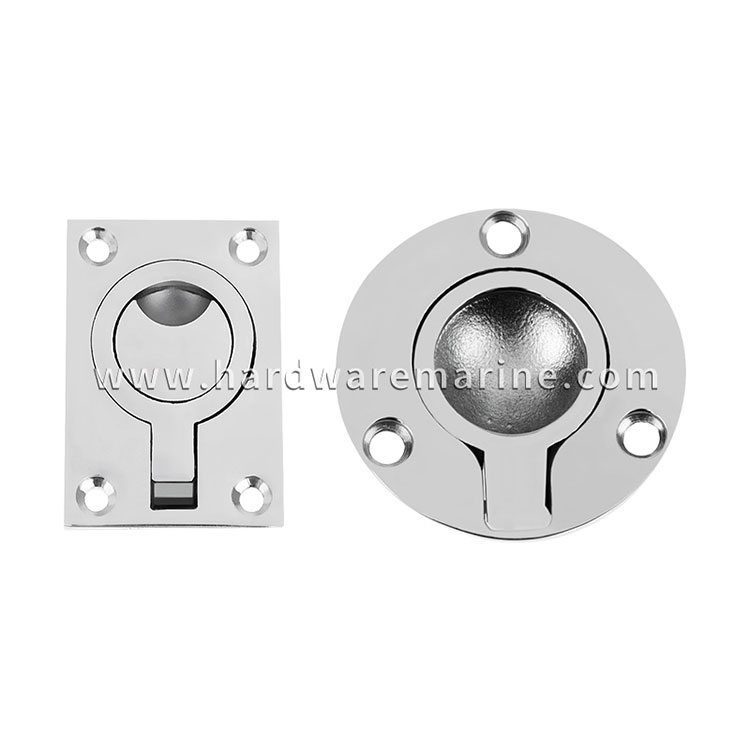
Verzonken trekringen zijn ontworpen om perfect vlak te zitten op dekoppervlakken met veel verkeer, terwijl bemanningsleden zware vloerpanelen met pakkingen, livewells en machinekamerluiken kunnen optillen. Het optillen van een zwaar luik dat goed is afgedicht met rubber zorgt echter voor een hoge initiële uitbraakweerstand. Bemanningsleden trekken zelden recht omhoog met gekalibreerde kracht; ze rukken en rukken de ring schuin.
De kwetsbaarheid van draaipinnen met één punt:Een verzonken trekring draait op een horizontale vasthoudpin in de gegoten beker. Wanneer ondermaatse pinnen of ondiepe retentienokken worden gebruikt, buigen schuine rukbelastingen de pin, waardoor de ring halfopen blokkeert of de pin afbreekt onder zware belasting.
Deck Core Breken & Gelcoat Barsten:Het tweede grote faalpunt is de deckinterface. Standaard flush cups hebben smalle omtrekflenzen. Wanneer iemand hard aan de ring trekt, zorgt de opwaartse kracht voor een hevige hefboomwerking, waardoor de buitenste flensrand als een beitel naar beneden in de glasvezelgelcoat wordt gedreven. Het rechtstreeks bevestigen van trekringen in composietdekken met plaatschroeven zonder brede steunplaten verplettert onvermijdelijk de kern, scheurt de gelcoat en veroorzaakt het binnendringen van vocht in het deklaminaat.
4. Gieterij- en afwerkingsdetails: waar hardwarebetrouwbaarheid echt is gebouwd
Als je door onze gieterij loopt, leer je al snel dat het verschil tussen een fitting die tien seizoenen meegaat en een fitting die binnen twaalf maanden kapot gaat, te maken heeft met handelingen die het blote oog vaak over het hoofd ziet aan een voltooid onderdeel.
- Volledig ontbramen langs scheidingslijnen:Waar de keramische malhelften elkaar ontmoeten, vormt zich langs de scheidingslijn een microscopisch kleine gietflits. Als afwerkingswerkers eenvoudigweg de buitenkant polijsten en ruwe plekken achterlaten in de scharnierknokkels of verzonken schroeven, fungeren die gekartelde randen als ingebouwde spanningsverhogers waar vermoeiingsscheuren beginnen, terwijl ze polijststof opvangen dat snel roest.
- Volledige ultrasone reiniging en chemische passivatie:Een hoogglanzend mechanisch spiegelglansmiddel alleen garandeert geen corrosiebestendigheid; polijstwielen kunnen microscopisch kleine ijzerdeeltjes en was in de microvalleien aan het oppervlak uitsmeren. Echte maritieme duurzaamheid vereist volledige ultrasone ontvetting, gevolgd door grondige chemische zuurpassivering om vrij ijzer op te lossen en een ononderbroken, zelfherstellende passieve laag op alle binnen- en buitenoppervlakken te herstellen.
5. Controlelijst kwaliteit en acceptatie op de werkvloer voor botenbouwers
Om supervisors van jachtmontage, kwaliteitsinspecteurs en inkoopteams te helpen bij het screenen van luikhardware met een hoog risico vóór installatie, beveelt ons technische team dit praktische fysieke inspectieprotocol in vier stappen aan:
| Inspectiefocus | Wat te controleren met hand en oog | Waarom het belangrijk is op de boot |
|---|---|---|
| 1. Hoekradii en drainage | Controleer de verbinding tussen de knokkel en de montageflap. Zoek naar vloeiende, royale overgangscurven en schuine uitsparingen voor bevestigingsmiddelen in plaats van scherpe rechte hoeken. | Elimineert spanningsconcentratiepunten onder golfslag; voorkomt dat stilstaand water de beschermende passieve film laat rotten. |
| 2. Tolerantie en gevoel van bewegende delen | Bedien slaggrendels en draaisloten met de hand. Controleer op een positieve, pittige veerretour zonder ruwe wrijving, en zorg ervoor dat de draaiende assen geen losse zijdelingse wiebelen hebben. | Losse assen ratelen open onder trillingen van de motor; ruwe grendeltongen gal en binden na korte blootstelling aan zout water. |
| 3. Flensbodem en pinsterkte | Inspecteer de achterkant van trekringen en scharnierkleppen. Controleer of de wanddikte voldoende is, of er verstevigingsribben aan de onderkant aanwezig zijn en of er zware, veilige penhouders aanwezig zijn. | Voorkomt dat gegoten behuizingen gaan buigen of breken als de bemanning zware, aangezogen luikdeksels openrukt. |
| 4. Bevestiging achterkant en beddengoed | Zorg ervoor dat de verzonken montageschroeven netjes gecentreerd zijn, zonder bramen, en controleer of steunplaten met doorsteekbouten zijn gespecificeerd voor alle structurele luiktrekpunten. | Verdeelt de dynamische schokbelastingen gelijkmatig over de rompstructuur, waardoor scheuren in de gelcoat, het uittrekken van schroeven en het breken van de dekkern worden voorkomen. |
6. Hardware aanschaffen die is gebouwd voor echt maritiem werk
Luikhardware mag nooit een bijzaak zijn bij het ontwerpen van schepen. Wanneer een scharnier breekt, een grendel vastloopt of een trekring uit het water trekt, maakt het de booteigenaar niet uit welk merk hardware er is geïnstalleerd; hij houdt de botenbouwer verantwoordelijk voor de storing. Door aan te dringen op hardware die is ontworpen met de juiste spanningsverlichtende radii, zelflozende contouren, robuuste interne mechanismen en een strakke afwerking in de gieterij, kunnen botenbouwers hun merkreputatie beschermen, de montage van de assemblagelijn stroomlijnen en dure garantieservicebezoeken elimineren.
Aangepaste maritieme hardware-engineering en OEM-productie
Andy Marine is gespecialiseerd in OEM- en ODM-oplossingen voor scheepshardware van roestvrij staal en werkt samen met jachtbouwers, scheepsarchitecten en maritieme distributeurs over de hele wereld.
Van design-for-manufacturing (DFM) beoordelingen en de ontwikkeling van aangepaste gereedschappen tot precisiegietwerk, meerassige CNC-bewerking, elektrolytisch polijsten en batchtesten: ons technische team werkt rechtstreeks samen met uw technische staf om ervoor te zorgen dat elk luikbeslag, scharnier en vergrendelingsmechanisme betrouwbaar presteert onder echte zeebelasting.
Neem vandaag nog contact op met onze engineeringafdeling om de hardwarespecificaties van uw deck te bekijken of om de vereisten voor aangepaste gereedschappen voor uw volgende productiebuild te bespreken.


